塑料包装桶选购与定制全指南:从材质工艺到行业应用
塑料包装桶作为现代工业包装体系中的重要一环,几乎渗透到生产生活的各个角落。无论是化工原料的储存运输,还是食品、润滑油的灌装分装,一只看似普通的桶背后,其实涉及材料选型、中空吹塑工艺、模具设计、质量检测等多个专业环节。对于采购方而言,了解塑料包装桶的生产逻辑和选型要点,能够有效降低包装成本、减少运输损耗,也能让供应链管理更加从容。
塑料包装桶的主流材质与性能差异
市面上常见的塑料包装桶以聚乙烯(PE)为主,其中高密度聚乙烯(HDPE)凭借刚性较好、耐冲击、耐化学腐蚀等特性,成为化工桶、润滑油桶、涂料桶的主力材料。低密度聚乙烯(LDPE)柔韧性更佳,多用于对柔软度有要求的场景。此外,聚丙烯(PP)桶耐热性更好,适合部分需要耐受较高温度的灌装需求。
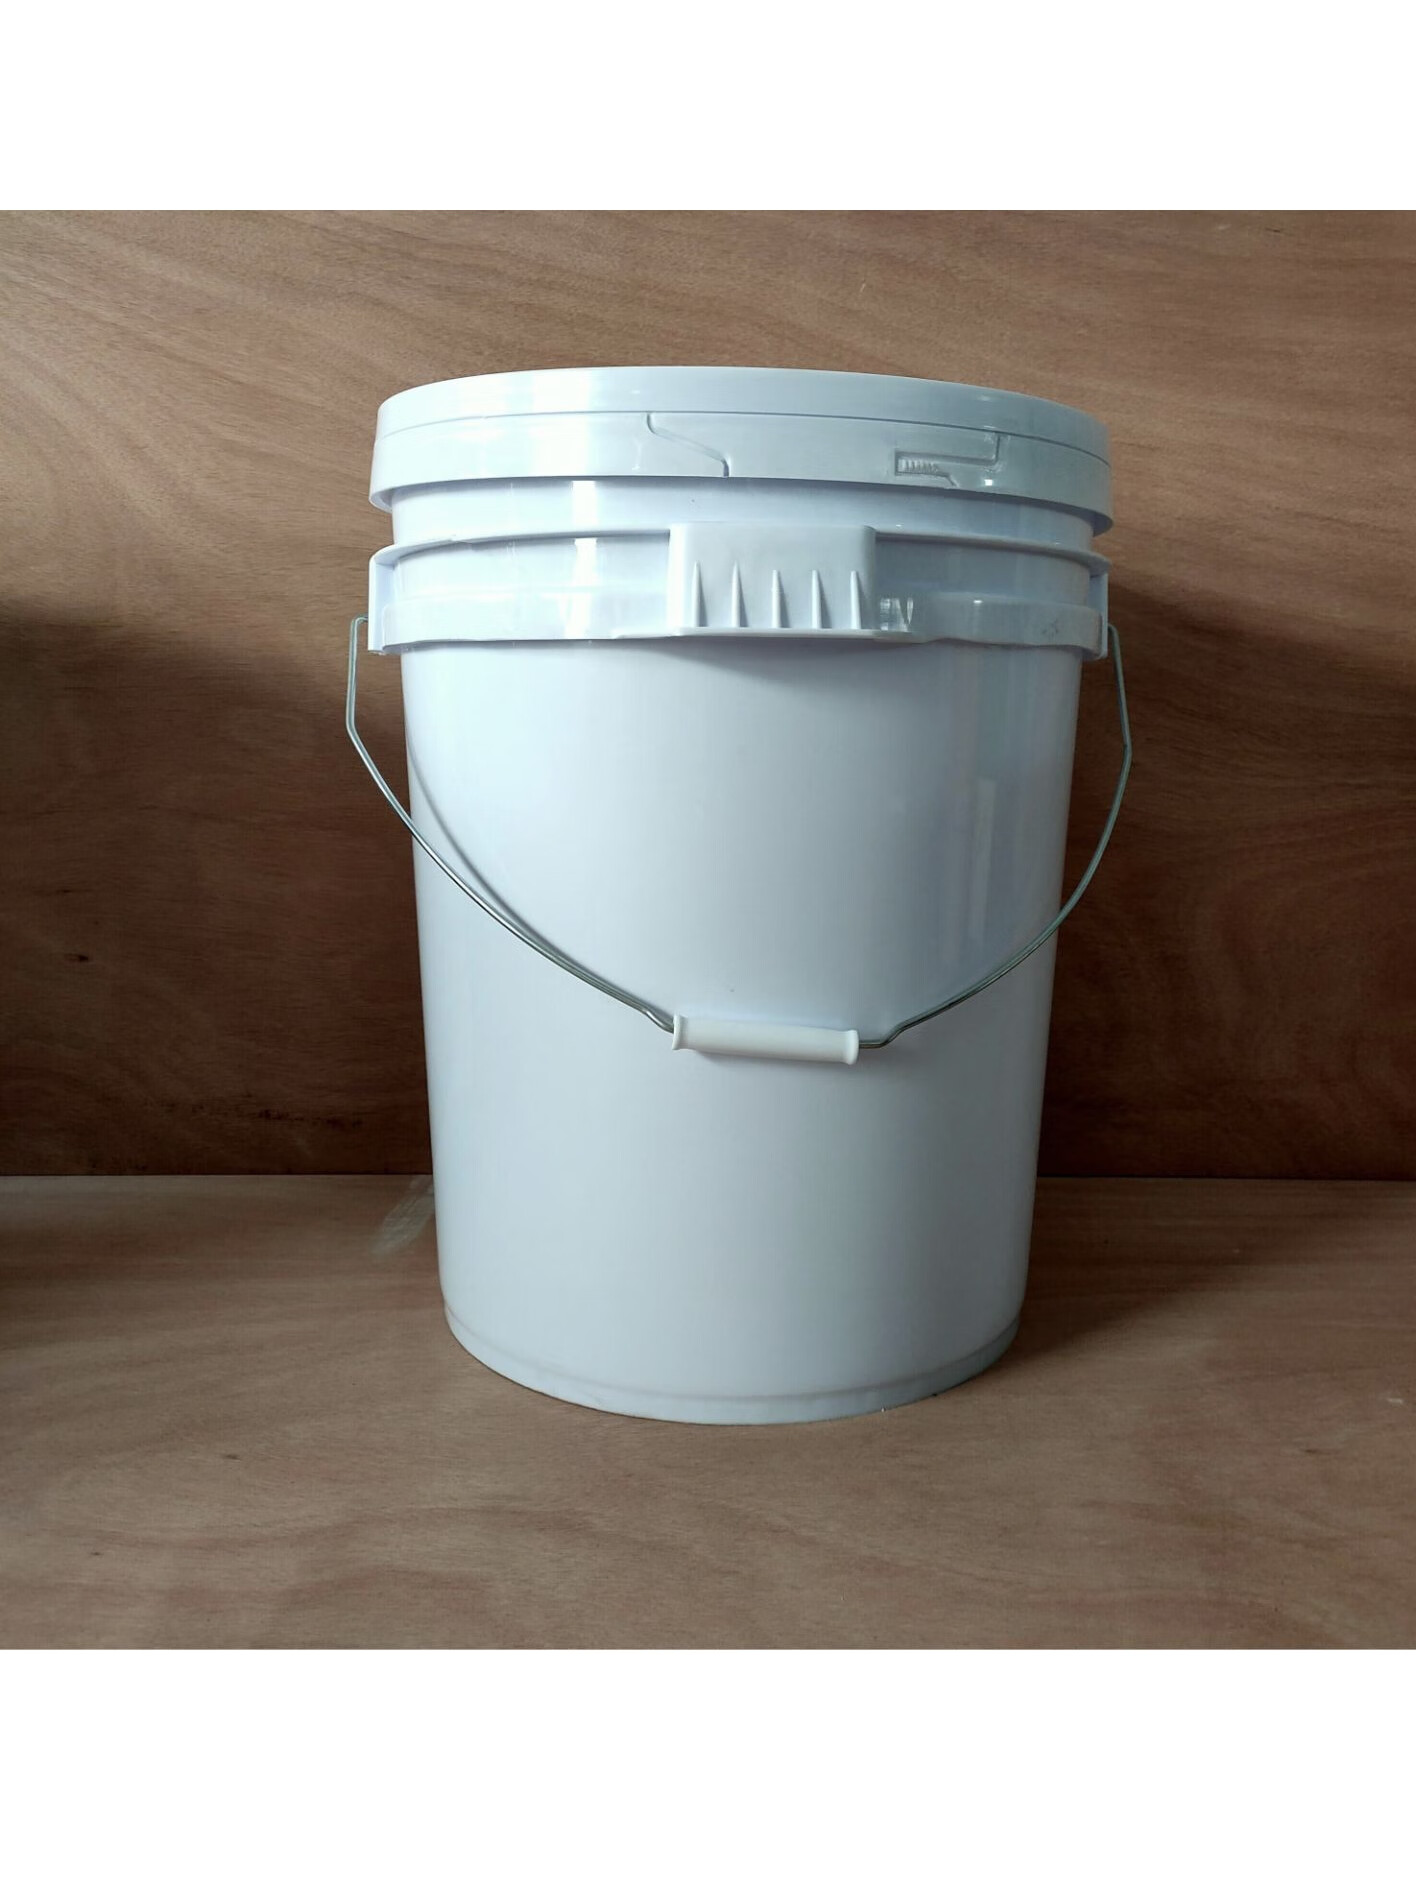
不同材质对应的使用边界值得注意:
- HDPE桶:耐酸碱、耐多数有机溶剂,适合化工原料、洗涤剂、润滑油等;
- PP桶:耐热性优于PE,适合温度较高的物料灌装;
- 食品级PE桶:采用符合食品接触材料标准的树脂,适用于食用油、调味品、饮用水、酒类等;
- 抗静电、阻燃改性桶:针对易燃易爆化学品场景,通过添加助剂提升安全性。
采购时不能只看价格,还要结合灌装物的化学性质、储存温度、堆码高度和运输距离综合判断。比如强溶剂类物料若选型不当,可能出现桶体溶胀、开裂,造成渗漏风险。
中空吹塑加工工艺:决定桶体品质的关键
塑料包装桶大多采用中空吹塑成型,工艺流程包括原料塑化、型坯挤出、模具合模、吹气成型、冷却定型、修边检验等环节。看似简单,实则每个环节都影响成品质量。型坯壁厚分布是否均匀,直接关系到桶体的抗压强度和跌落性能;模具冷却水路的设计是否合理,则影响桶体表面光洁度和尺寸稳定性。
在实际生产中,吹塑模具加工能力往往是衡量一家化工桶生产厂家水平的重要指标。模具流道设计、排气结构、冷却系统布局都需要根据桶型、容量、壁厚要求量身定制。对于有特殊需求的企业,比如需要加装液位线、刻度标识、防盗盖结构、内衬袋卡槽等,模具的加工精度和修改灵活性就显得尤为关键。
此外,塑料桶批发业务中常见的规格从1升、5升、10升到20升、25升、30升乃至200升不等,不同容量对应的吹塑设备吨位、模具结构和生产工艺参数差异明显,选择具备多规格生产能力的厂家,更有利于一站式配齐包装需求。
不同行业的塑料包装桶应用场景
塑料包装桶的应用面极广,不同行业对桶体的要求各有侧重:
- 化工与涂料行业:化工桶需耐腐蚀、密封性好,涂料桶则常要求内壁平整、便于搅拌和倾倒,部分产品还需配套内盖和提手;
- 润滑油行业:润滑油桶通常容量在4升至20升之间,注重桶身强度、防伪结构和灌装线适配性;
- 食品与粮油行业:食品级塑料桶用于食用油、酱油、醋、蜂蜜、饮用水等,必须符合食品接触材料相关标准,且气味残留控制严格;
- 农业与园林:用于农药、肥料溶液等,强调耐候性和抗跌落性能;
- 日化行业:洗涤剂、消毒液等塑料壶生产需求旺盛,对外观设计和印刷适应性要求较高。
可以看到,同样是塑料包装桶,化工桶和食品级塑料桶在原料认证、生产环境、检测项目上存在明显区别,采购时应确认厂家是否具备相应的生产资质和检测能力。
塑料桶定制流程与选型建议
对于有品牌包装需求的企业,定制塑料桶是常见选择。一般流程包括:需求沟通(容量、用途、灌装方式、堆码要求)→ 方案设计与打样 → 模具开发 → 试模确认 → 批量生产 → 质量检测与交付。整个周期受模具复杂程度影响,简单改型可能只需数周,全新开模则需要更充分的沟通与验证时间。
选型时可参考以下几点:
- 确认灌装物的化学兼容性,必要时索取厂家的耐化学性说明;
- 明确食品接触用途时,要求提供食品级原料证明及相应检测报告;
- 评估运输与仓储条件,合理选择壁厚和堆码强度;
- 考虑灌装线自动化程度,桶口尺寸、盖型需与灌装设备匹配;
- 关注印刷与贴标方式,提前确认桶体表面处理工艺。
质量检测:不可忽视的采购环节
合格的塑料包装桶在出厂前通常需要经过多项检测,包括跌落试验、堆码试验、密封性试验、壁厚测量、容量偏差检验等。对于化工桶和食品级塑料桶,还可能涉及耐化学性测试和卫生指标检测。采购方在考察供应商时,可以重点了解其检测设备配置和出厂检验流程,这往往比单纯比较报价更能反映厂家的真实制造水平。
总的来说,塑料包装桶虽属包装辅材,却与产品安全、运输损耗和品牌形象紧密相关。从材质选择到吹塑工艺,从模具加工到成品检测,每一个环节都值得认真对待。结合自身行业特点和使用场景做出合理选型,才能让包装真正服务于生产和销售。